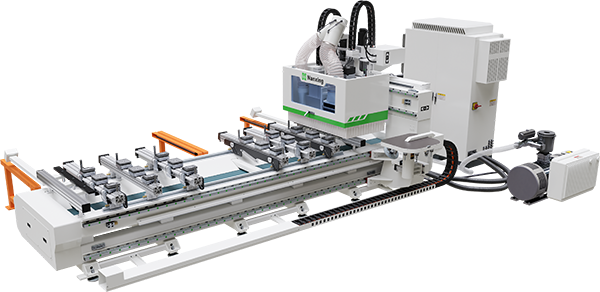

NDC402M. Cверлильно-присадочный станок
25 118 513 KZT
11 056 290 KZT
-56%
- Горизонтальные траверсы: 2 х 21 шпиндель
- Вертикальные нижние траверсы: 4 х (11 х 2) шпинделей
- Вертикальные верхние траверсы: нет
- Пневматическая фиксация сверлильных блоков и сверлильных траверс
NDC502M. Cверлильно-присадочный станок
- Горизонтальные траверсы: 2 х 21 шпиндель
- Вертикальные нижние траверсы: 5 х (11 х 2) шпинделей
- Вертикальные верхние траверсы: нет
- Пневматическая фиксация сверлильных блоков и сверлильных траверс
NDC602M. Cверлильно-присадочный станок
28 221 531 KZT
- Горизонтальные траверсы: 2 х 21 шпиндель
- Вертикальные нижние траверсы: 6 х (11 х 2) шпинделей
- Вертикальные верхние траверсы: нет
- Пневматическая фиксация сверлильных блоков и сверлильных траверс
NDC602A. Автоматический многотраверсный сверлильно-присадочный станок с ЧПУ (проходного типа)
32 745 542 KZT
- Горизонтальные траверсы: 2 х 21 шпиндель
- Вертикальные нижние траверсы: 6 х (11 х 2) шпинделей
- Вертикальные верхние траверсы: нет
- Пневматическая фиксация сверлильных блоков
NDC402A. Автоматический многотраверсный сверлильно-присадочный станок с ЧПУ (проходного типа)
33 151 599 KZT
- Горизонтальные траверсы: 2
- Вертикальные нижние траверсы: 4 х (11 х 2) шпинделей
- Вертикальные верхние траверсы: нет
- Пневматическая фиксация сверлильных блоков
NDC642M. Cверлильно-присадочный станок
35 684 248 KZT
- Горизонтальные траверсы: 2 х 21 шпиндель
- Вертикальные нижние траверсы: 5 х (11 х 2) шпинделей
- Вертикальные верхние траверсы: 4 х (11 х 2) шпинделей
- Пневматическая фиксация сверлильных блоков и сверлильных траверс
NDC532M. Cверлильно-присадочный станок
39 492 721 KZT
- Горизонтальные траверсы: 2 х 21 шпиндель
- Вертикальные нижние траверсы: 5 х (11 х 2) шпинделей
- Вертикальные верхние траверсы: 3 х (11 х 2) шпинделей
- Пневматическая фиксация сверлильных блоков и сверлильных траверс
NDC662A. Автоматический многотраверсный сверлильно-присадочный станок с ЧПУ (проходного типа)
49 538 128 KZT
- Горизонтальные траверсы: 2 х 21 шпиндель
- Вертикальные нижние траверсы: 6 х (11 х 2) шпинделей
- Вертикальные верхние траверсы: 132 шпинделя
- Пневматическая фиксация сверлильных блоков
NDC532A. Автоматический многотраверсный сверлильно-присадочный станок с ЧПУ (проходного типа)
50 072 220 KZT
- Горизонтальные траверсы: 2 х 21 шпиндель
- Вертикальные нижние траверсы: 5 х (11 х 2) шпинделей
- Вертикальные верхние траверсы: 66 шпинделей
- Пневматическая фиксация сверлильных блоков
NDC642A. Автоматический многотраверсный сверлильно-присадочный станок с ЧПУ (проходного типа)
52 517 386 KZT
- Горизонтальные траверсы: 2 х 21 шпиндель
- Вертикальные нижние траверсы: 6 х (11 х 2) шпинделей
- Вертикальные верхние траверсы: 88 шпинделей
- Пневматическая фиксация сверлильных блоков
NDC742A. Автоматический многотраверсный сверлильно-присадочный станок с ЧПУ (проходного типа)
53 189 797 KZT
- Горизонтальные траверсы: 2 х 21 шпиндель
- Вертикальные нижние траверсы: 7 х (11 х 2) шпинделей
- Вертикальные верхние траверсы: 88 шпинделей
- Пневматическая фиксация сверлильных блоков