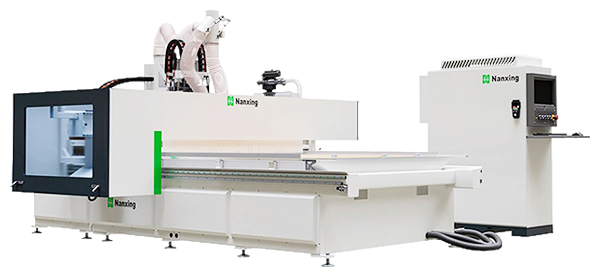
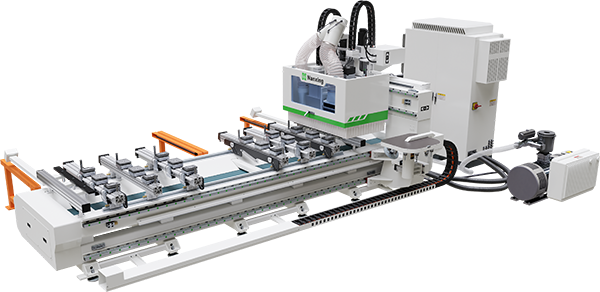
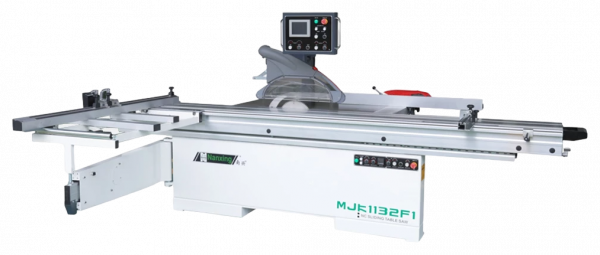
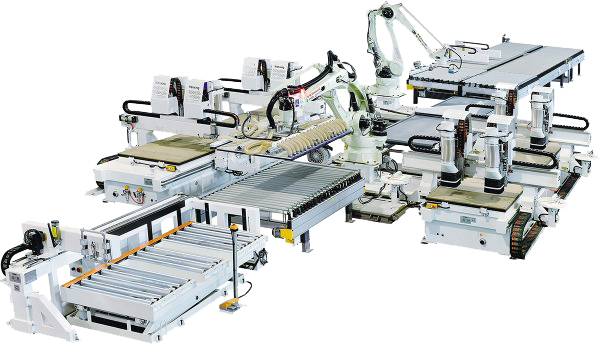
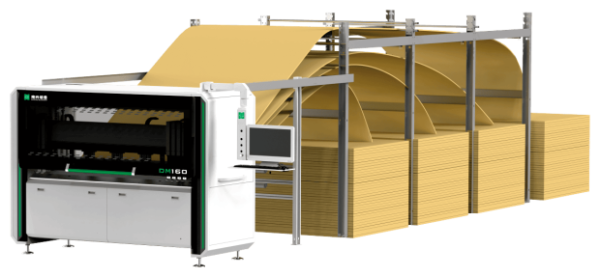
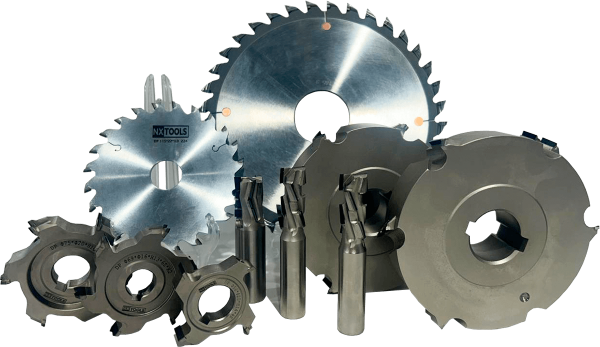
Обрабатывающий центр с ЧПУ — универсальный узел производства, закрывающий сверление, фрезеровку, раскрой и профильную обработку деталей на одном рабочем месте вместо нескольких специализированных станков. Выбор конкретной конфигурации определяется не столько мощностью шпинделя, сколько типом производства: серийное изготовление однотипных корпусных деталей требует иной кинематики и логики загрузки, чем мелкосерийный выпуск фасадов и деталей сложной геометрии.
Ключевой параметр при сопоставлении моделей — тип рабочего стола и способ базирования заготовки: траверсный стол с механическими упорами обеспечивает высокую повторяемость позиционирования на однотипных деталях, а вакуумный стол с зонированием даёт гибкость при смене номенклатуры без переналадки. Второй фактор — количество и тип рабочих голов: наличие агрегатных узлов (сверлильных блоков, пильных агрегатов) в дополнение к фрезерному шпинделю сокращает число переустановок заготовки и накопленную погрешность между операциями.
Автоматическая смена инструмента оправдана там, где номенклатура деталей часто меняется и ручная переналадка становится узким местом смены; для стабильного ассортимента с ограниченным набором операций она может оказаться избыточной статьёй затрат. Стоит также сверять совместимость системы ЧПУ с уже используемым на предприятии CAD/CAM-софтом и форматами файлов — от этого зависит, потребуется ли переобучение технологов и конвертация существующей базы управляющих программ.
Экономическая логика перехода на обрабатывающий центр — замена нескольких единиц оборудования и соответствующего числа операторов одним рабочим местом, сокращение межоперационных перемещений заготовки и снижение накопленной погрешности между операциями, что напрямую снижает процент брака на сложных деталях. При сравнении моделей стоит считать не цену станка, а стоимость владения с учётом производительности на конкретной номенклатуре предприятия.