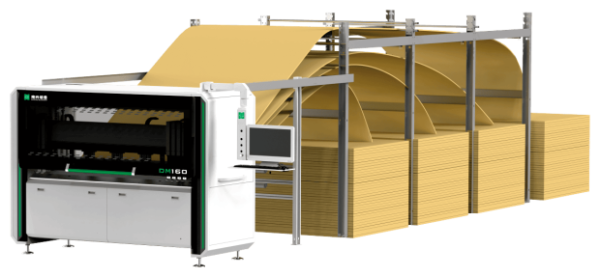

NB7HS2P-PC. Автоматический двухсторонний кромкооблицовочный станок
169 299 466 KZT
76 703 021 KZT
-55%
В наличии
- Горизонтальная торцовка
- Скорость подачи: 20 / 26 / 30 м/мин
- Вес: 11 600 кг
- Толщина кромки: 0,4 - 3 мм
NB6S2II. Автоматический двухсторонний кромкооблицовочный станок
- Толщина кромки: 0,4 - 3 мм
- Скорость подачи: 18 / 22 / 26 м/мин
- Общая мощность: 51 кВт
- Вес: 11 550 кг
NB7HS2P. Автоматический двухсторонний кромкооблицовочный станок
- Толщина кромки: 0,4 - 3 мм
- Скорость подачи: 18 / 22 / 26 м/мин
- Общая мощность: 56 кВт
- Вес: 11 600 кг
NB7CS2IIP. Автоматический двухсторонний кромкооблицовочный станок
- Толщина кромки: 0,4 - 3 мм
- Скорость подачи: 18 / 22 / 26 м/мин
- Общая мощность: 54 кВт
- Вес: 12 980 кг
NB8CS2IIPT. Автоматический двухсторонний кромкооблицовочный станок
- Толщина кромки: 0,4 - 3 мм
- Скорость подачи: 18 / 22 / 26 м/мин
- Общая мощность: 105 кВт
- Вес: 13 800 кг
NB825. Автоматический двухсторонний кромкооблицовочный станок
- Толщина кромки: 0,4 - 3 мм
- Скорость подачи: 20 - 50 м/мин
- Общая мощность: 145 кВт
- Вес: 20 000 кг