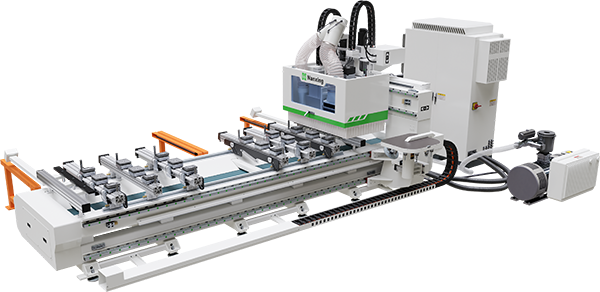


NCB2806D. Торцевой присадочный станок
5 655 310 KZT
- 2 фрезерных шпинделя по 2,2 кВт
- Макс. ширина заготовки: 600 мм
- Макс. скорость перемещения
X / Y / Z: 96 / 30 / 30 м/мин - Автоматическое торцевое сверление
NDB201C. Многотраверсный сверлильно-присадочный станок
5 876 945 KZT
- 1 горизонтальная траверса
- 2 вертикальных траверсы
- 1 суппорт на 21 шпиндель на каждой вертикальной траверсе
- Пневматическая фиксация сверлильных траверс
NDB201. Многотраверсный сверлильно-присадочный станок
6 814 755 KZT
- 1 горизонтальная траверса
- 2 вертикальных траверсы
- 2 суппорта по 11 шпинделей на каждой вертикальной траверсе
- Цифровые счетчики для позиционирования траверс
NDB301. Многотраверсный сверлильно-присадочный станок
7 826 965 KZT
- 1 горизонтальная траверса
- 3 вертикальных траверсы
- Поворот вертикальных сверлильных блоков на 90°
- Пневмоприжимы для фиксации заготовки
NDB301R. Многотраверсный сверлильно-присадочный станок (поворотная правая траверса)
9 161 157 KZT
- 1 горизонтальная траверса
- 1 горизонтальная / вертикальная траверса
- 5 подвижных базирующих упоров
- Поворот вертикальных сверлильных блоков на 90°
NDB402. Многотраверсный сверлильно-присадочный станок
10 489 068 KZT
- 2 горизонтальных траверсы
- 4 вертикальных траверсы
- Перемещение вертикальных траверс по призматическим направляющим
- Промежуточная платформа для базировки длинных деталей
NDC402M. Cверлильно-присадочный станок
25 118 513 KZT
11 056 290 KZT
-56%
- Горизонтальные траверсы: 2 х 21 шпиндель
- Вертикальные нижние траверсы: 4 х (11 х 2) шпинделей
- Вертикальные верхние траверсы: нет
- Пневматическая фиксация сверлильных блоков и сверлильных траверс
NDA402. Многотраверсный сверлильно-присадочный станок
14 873 361 KZT
- 2 горизонтальные траверсы
- 4 вертикальные нижние поворотные траверсы
- Автоматическая подача заготовок
- Пневматическая фиксация сверлильных траверс
NCB2808. Сверлильно-фрезерный станок с ЧПУ
17 068 148 KZT
- Фрезерных шпиндель 7,5 кВт (автоматическая смена инструмента)
- Фрезерный шпиндель 6 + 3,5 кВт (ручная смена инструмента)
- Макс. ширина заготовки: 800 мм
- Макс. скорость перемещения
X / Y / Z: 90 / 20 / 20 м/мин
NDA022. Многотраверсный сверлильно-присадочный станок для обработки малогабаритных узких деталей
17 123 167 KZT
- 2 вертикальные траверсы
- 2 горизонтальные траверсы
- До 22 циклов в минуту
- Кассетный магазин деталей и Возврат детали оператору
NCB2412S. Сверлильно-присадочный центр с ЧПУ
17 432 019 KZT
- 2 присадочных головы (сверху и снизу)
- 2 фрезерных шпинделя по 3,5 кВт
- Макс. ширина заготовки: 1200 мм
- Макс. скорость перемещения
X / Y: 135 / 75 м/мин
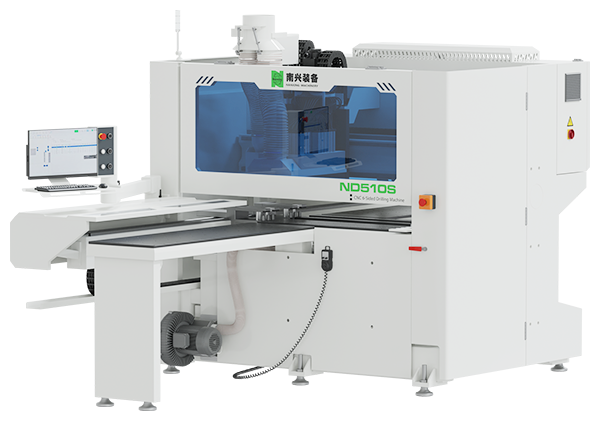
ND510S. Сверлильно-присадочный центр с ЧПУ
21 388 660 KZT
19 249 794 KZT
-10%
В наличии
- Пазовальная пила
- 2 присадочных головы (сверху и снизу)
- Фрезерный шпиндель на 3,5 кВт
- Макс. ширина заготовки: 1000 мм