
Разгрузочный конвейер
2 842 576 KZT
1 727 546 KZT
-39%
В наличии
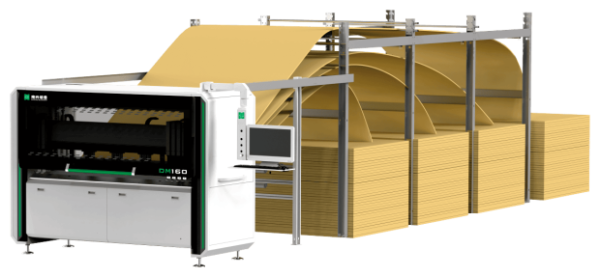
- Работает с ЛДСП, МДФ, фанерой, HPL, акрилом, ПВХ и др.
- Способен выгружать изделия любых геометрических форм
Возвратный рольганг для сверлильно-присадочного станка с ЧПУ
3 669 651 KZT
В наличии
- Макс. грузоподъемность: 50 кг
- Легко подключается к моделям любого производителя
- Габаритные размеры:
4000 x 1800 x 950 мм
FQ-ZXJB90 S2L. Поворотный рольганг для кромкооблицовочного станка (JS90)
10 908 218 KZT
6 910 182 KZT
-37%
В наличии
- Поворотные столы на 90°, легко подключить к автоматизированной линии;
- Экономия трудозатрат;
- Обрезиненные ролики конвейера для точного позиционирования заготовок;
FQ-ZXJB90 L2S. Поворотный рольганг для кромкооблицовочного станка (JS90)
11 095 122 KZT
6 910 182 KZT
-38%
В наличии
- Поворотные столы на 90°, легко подключить к автоматизированной линии;
- Экономия трудозатрат;
- Обрезиненные ролики конвейера для точного позиционирования заготовок;
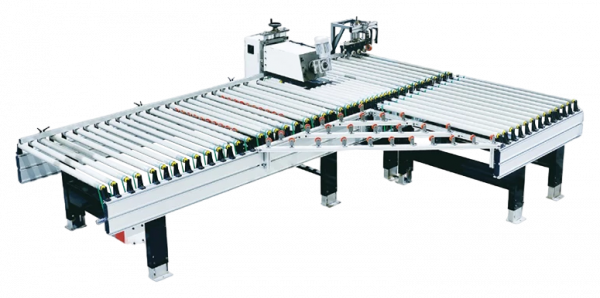
Однорядный конвейер между кромкооблицовочными станками
19 927 537 KZT
- Транспортировка и позиционирование деталей из первого станка во второй
- Автоматизированного кромления по двум сторонам
- Боковой приводной ремень на упорной линейке
- Прижимные ролики для правильного позиционирования деталей на входе
IDEA 8P. Система возврата панелей
- Рама выполнена из высокопрочного авиационного алюминия соответствующего международному стандарту ICE 61131 (240 x 50мм)
- Двигатель производства Тайвань
- Ролики покрыты высокопрочной 3 мм резиной, изготовленной по немецким технологиям.
NASLMJ3. Портальный загрузчик-штабелер
59 010 470 KZT
- Автоматическая загрузка или штабелирование по выбору
- Вес панели до 60 кг
- Две зоны укладки для двух различных видов заготовок
- Система автоматической смазки для деталей трансми ссии
FQ-DLX. Автоматическая система подачи и приема заготовок
- Автоматизация процессов
- Загрузка панелей осуществляется синхронно и непрерывно с минимальным интервалом
- Использования с автоматическими кромкооблицовочными станками (со скоростью подачи до 25 м/мин)
Двухрядный конвейер между кромкооблицовочными станками
- Транспортировка и позиционирование деталей из первого станка во второй
- Автоматизированного кромления по двум сторонам
- Боковой приводной ремень на упорной линейке
- Прижимные ролики для правильного позиционирования деталей на входе
NASLJ24Z. Консольный загрузчик-штабелер
- Консольная структура высокой жесткости
- Автоматическая загрузка или штабелирование по выбору
- Возможность выбора поперечной или продольной загрузки / штабелирования
- Простота и гибкость интеграции в состав линии