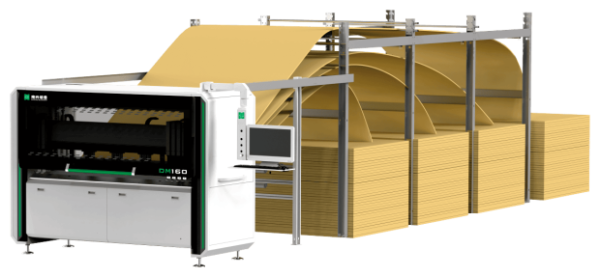

NPC330. Пильный центр с передней загрузкой
24 810 847 KZT
20 072 434 KZT
-19%
В наличии
- Длина пропила: 3300 мм
- Вылет основной пилы: до 100 мм
- Сервонастройка подрезки
- Магнитная лента на толкателе
NP330FG. Пильный центр с передней загрузкой
25 492 813 KZT
- Длина пропила: 3300 мм
- Вылет основной пилы: до 100 мм
- Рамная конструкция станины
- Двойной верхний выравниватель
NP380FG. Пильный центр с передней загрузкой
26 334 973 KZT
- Длина пропила: 3800 мм
- Вылет основной пилы: до 100 мм
- Двойной верхний выравниватель
- 4 передних стола
NPC330S. Пильный центр с передней загрузкой
29 009 602 KZT
В наличии
- Длина пропила: 3300 мм
- Вылет основной пилы: до 100 мм
- Сервопривод основной пилы
- Сервопривод прижимной балки
NPC380. Пильный центр с передней загрузкой
В наличии
- Длина пропила: 3800 мм
- Вылет основной пилы: до 100 мм
- Сервонастройка подрезки
- 4 передних стола
NP440FG. Пильный центр с передней загрузкой
30 875 267 KZT
- Длина пропила: 4400 мм
- Вылет основной пилы: до 100 мм
- Рамная конструкция станины
- 4 передних стола
NP330HG. Пильный центр с передней загрузкой
34 962 163 KZT
- Длина пропила: 3300 мм
- Вылет основной пилы: до 120 мм
- Сервонастройка подрезки
- Двойной верхний выравниватель
NP380HG. Пильный центр с передней загрузкой
38 140 160 KZT
- Длина пропила: 3800 мм
- Вылет основной пилы: до 120 мм
- Сервонастройка подрезки
- 4 передних стола
NPC440. Пильный центр с передней загрузкой
41 888 867 KZT
- Длина пропила: 4400 мм
- Вылет основной пилы: до 100 мм
- Сервонастройка подрезки
- Магнитная лента на толкателе
NP638DR. Пильный центр с передней загрузкой (с двойным толкателем)

от 43 764 488 KZT
- Длина пропила: 3800 мм
- Вылет основной пилы: 100 мм
- Два независимых толкателя и 4 захвата
- Сервонастройка подрезки
NP380D. Пильный центр с передней загрузкой
- Длина пропила: 3800 мм
- Вылет основной пилы: до 120 мм
- Толкатель Twin Pusher
- Сервонастройка подрезки